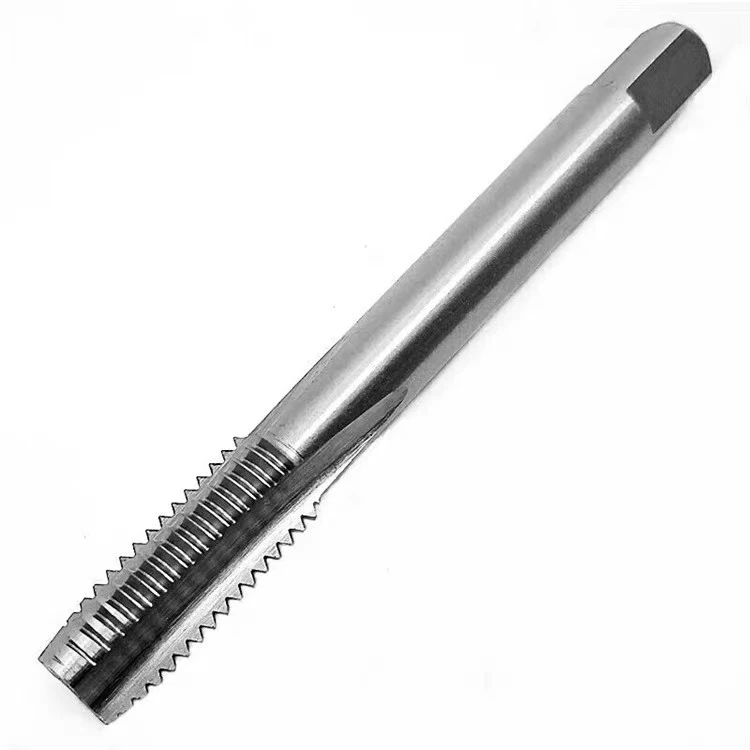



Kolmiurainen sisäinen jäähdytys kovametalliporanterä
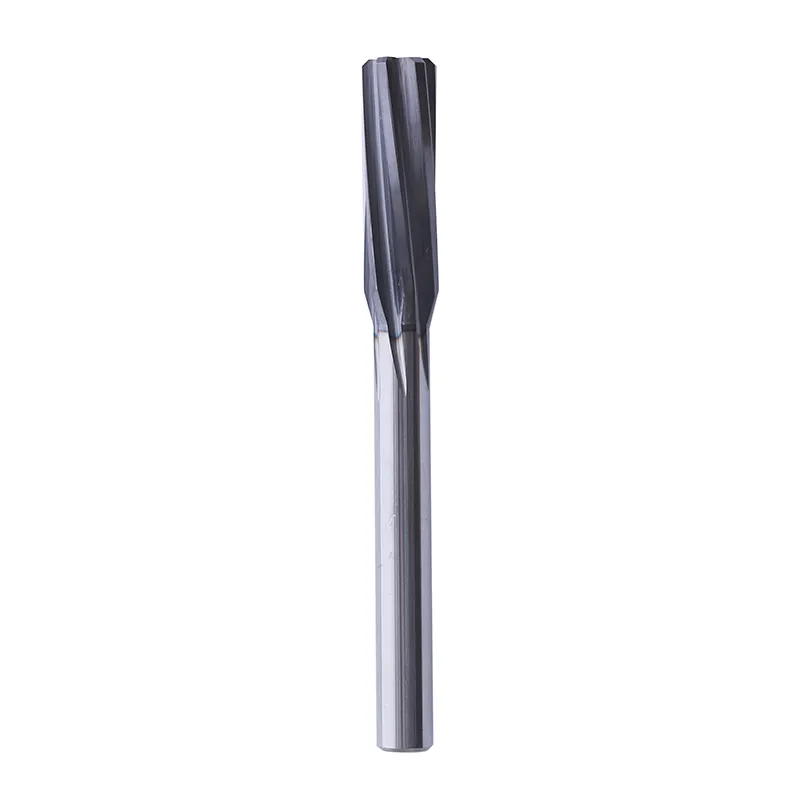
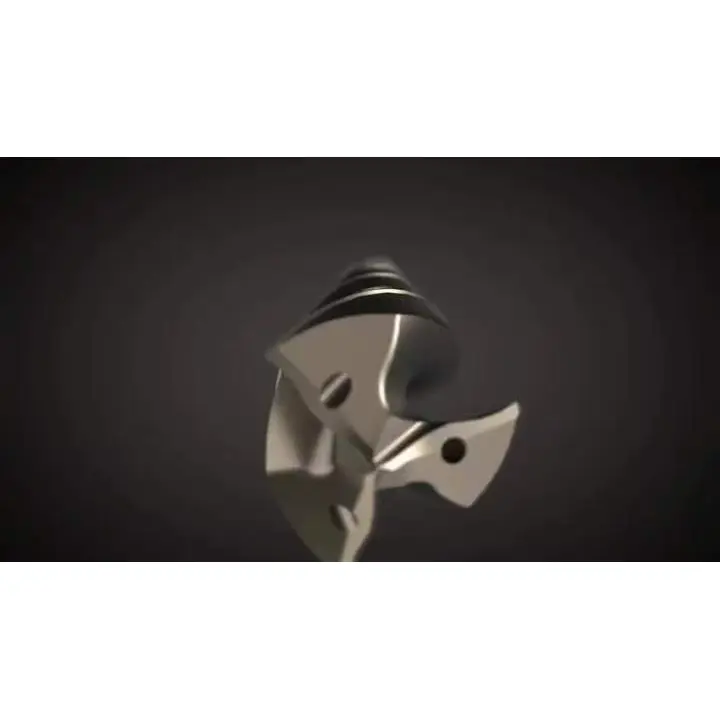
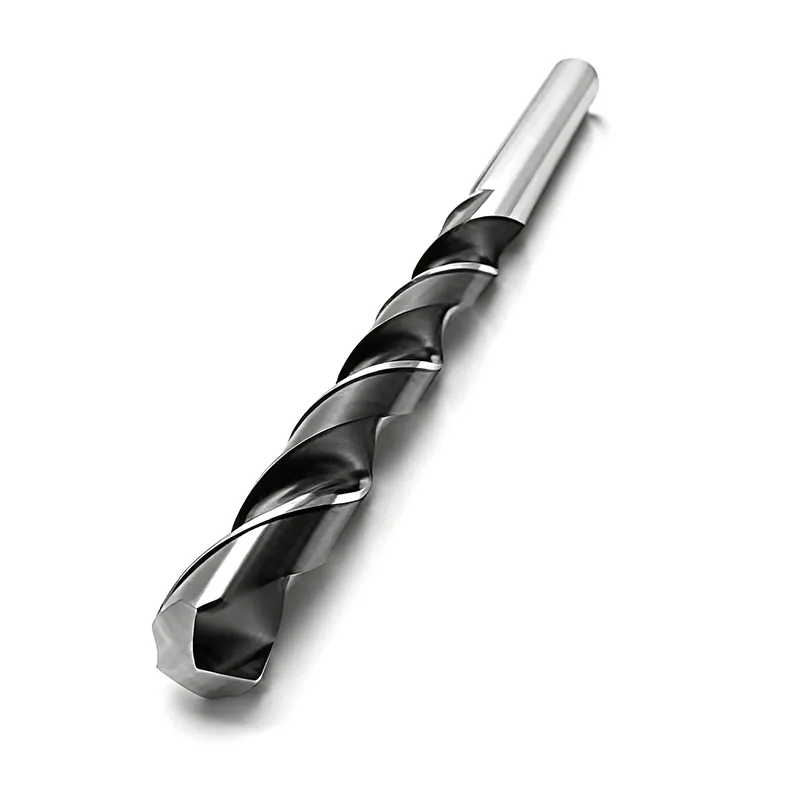
Wangdefu on johtava CNC-työkalujen valmistaja ja tehdas Kiinassa. Keskitymme korkean tarkkuuden CNC-työkalujen tuotekehitykseen ja tuotantoon. Triple-uurteisessa sisäisessä jäähdytyskovametalliporanterässämme yhdistyvät kolmikierteinen uurrettu rakenne sisäisiin jäähdytyskanaviin, mikä takaa erinomaisen suorituskyvyn nopeassa ja tarkassa koneistuksessa. Tämä työkalu soveltuu erityisesti auto-, robotiikka-, ilmailu- ja muottiteollisuudelle parantaen merkittävästi koneistuksen tehokkuutta ja reikien sijainnin tarkkuutta, vähentäen työkalujen kulumista ja tuotantoriskejä.
Mikä on Triple-Flute sisäinen jäähdytys kovametalliporanterä?
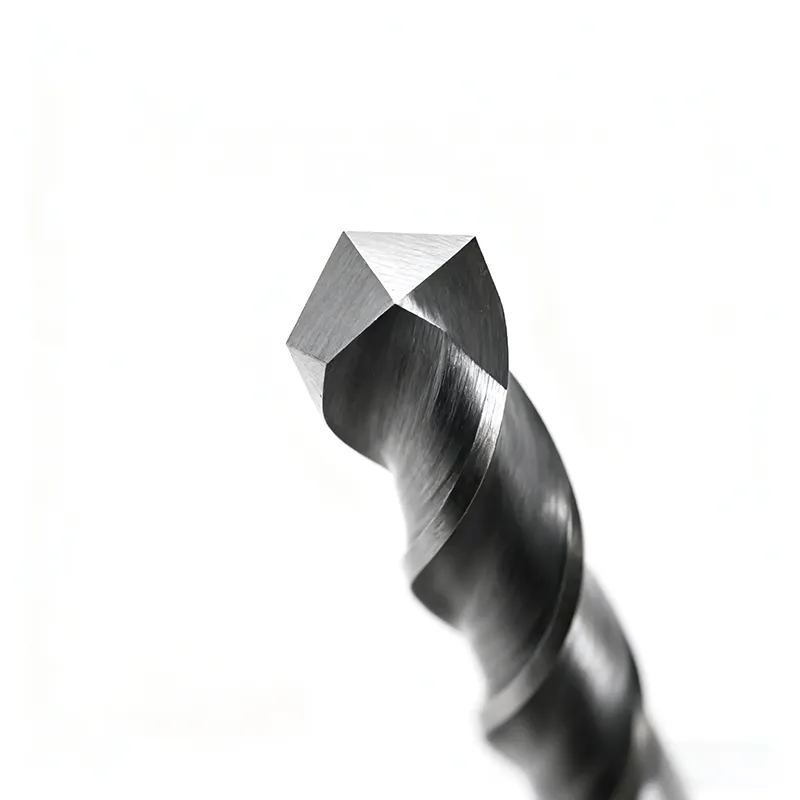
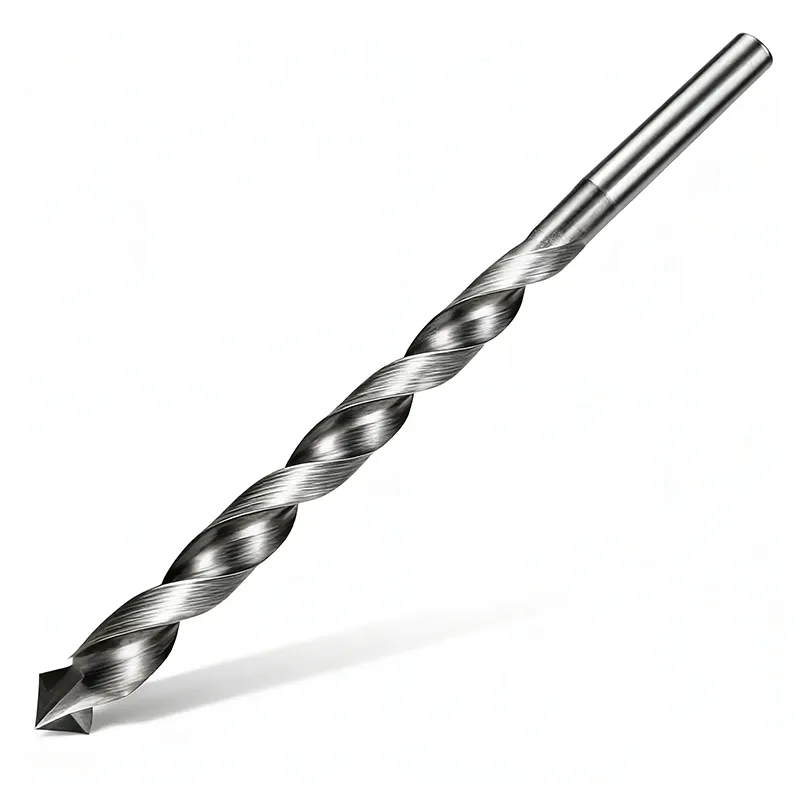
Kolmiurainen sisäinen jäähdytyskovametalliporanterä on superseosporanterä, jossa on kolminkertaiset kierreurat ja sisäiset jäähdytyskanavat, jotka on suunniteltu erittäin tarkkaan reikien paikannuskoneistukseen. Sisäinen jäähdytys alentaa työkalun lämpötiloja suurilla nopeuksilla ja pidentää työkalun käyttöikää pitäen samalla porauksen tarkkuuden ja pinnan viimeistelyn.
Ydinteknologian edut
Triple-Flute sisäinen jäähdyttävä kovametalliporanterämme on suunniteltu erittäin tarkkaan, jäykkyyteen ja vakaaseen suorituskykyyn monimutkaisissa koneistustehtävissä, mikä tarjoaa merkittäviä parannuksia perinteisiin kaksiuraporakoneisiin verrattuna.
1. Kolmen huilun muotoilu + vankka runko – kaksinkertainen läpimurto jäykkyyden ja tarkkuuden suhteen
Valmistettu submikronista kovametallista, poran ytimen paksuus saavuttaa 20–25 % poran halkaisijasta, taivutuslujuus ≥3200 MPa, mikä tarjoaa 30 % paremman jäykkyyden kuin perinteiset kaksiuraporat.
Tasapainoinen kolmiurainen rakenne jakaa leikkauskuorman tasaisesti vähentäen tärinää 60 %. Keskitystarkkuus varmistaa suoruuden poikkeaman <0,02 mm/100 mm, erinomaisella sylinterimäisyydellä ja pyöreydellä.
Optimoitu 140°:n pistekulma ja hiotut poikittaisreunat vähentävät aksiaalista leikkausvoimaa 30 %, mikä mahdollistaa suoran koneistuksen ilman ohjausreikiä, sopii 0°–30° kalteville pinnoille ja risteäviin reikiin.
2. Korkeapaineinen sisäinen jäähdytysneste + tehokas lastunpoisto – ei tukkeutumista
Läpijäähdytysnestekanavat kuljettavat 15–30 MPa:n jäähdytysnestettä suoraan leikkuureunaan, mikä parantaa lämmönpoistoa 50 % ja estää lastujen kiinnittymisen.
Kolmiurainen matala lastunmurtaja, jonka kierrekulma on 28°–32°, murtaa lastut lyhyiksi paloiksi. Kaksiteräiseen poraan verrattuna Triple-Flute Internal Cooling Carbide Drill Bit parantaa lastunpoistonopeutta 40 %.
Syvyys-halkaisijasuhde (L/D) tukee jopa 8D:tä, mikä mahdollistaa syvän reiän koneistuksen ilman tukkeutumisriskiä.
3. Monipinnoite + materiaalin sopeutuvuus – pidempi käyttöikä ja suurempi tehokkuus
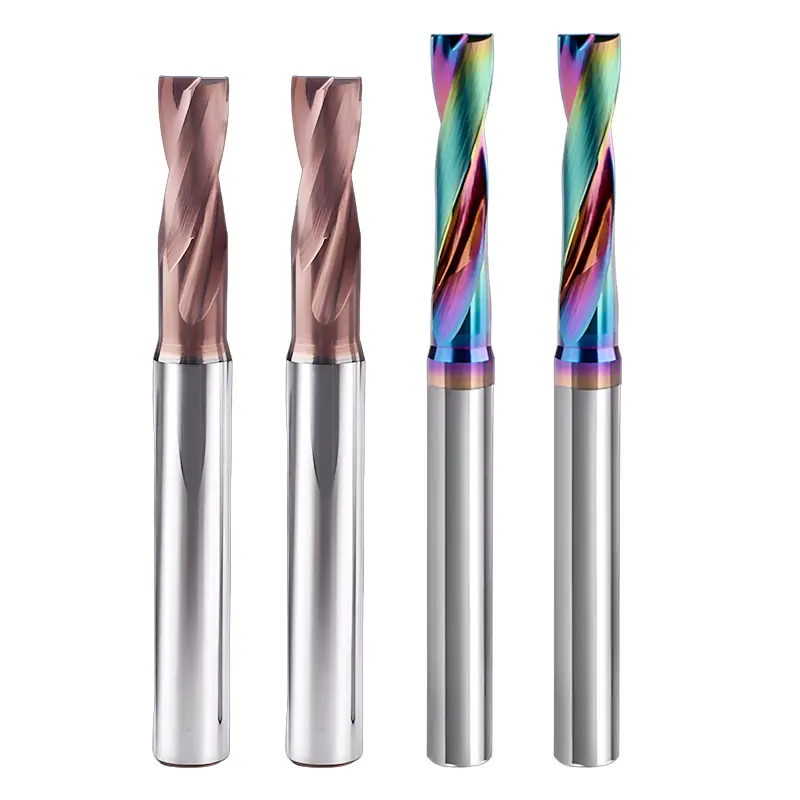
Saatavilla olevia pinnoitteita ovat TiAlN, TiCN ja Altin-pohjainen monikerroksinen PVD, joiden kovuus on HV2200+ ja hapettumiskestävyys jopa 1150°C.
Työkalun rungon materiaali voidaan räätälöidä valuraudalle, teräkselle, korkean lämpötilan metalliseoksille jne., mikä pidentää yhden uran käyttöikää 30 % ja lisää syöttönopeutta 20 %, mikä parantaa yleistä tuottavuutta 30 %.
4. Tarkkuusvalmistus + laaja yhteensopivuus – ihanteellinen erätuotantoon
Leikkuureuna ≤0,01mm, halkaisijatoleranssi ±0,03mm, pinnan karheus Ra1,6-3,2μm.
Yhteensopiva koneistuskeskusten, omistettujen tuotantolinjojen, suoran varren, Morse-kartion, BT/HSK-liitäntöjen kanssa. Tukee läpimeneviä reikiä, umpireikiä ja kalvaustoimintoja; ei-standardikokoja saatavilla pyynnöstä.
Tuotteen ydinparametrit
|
Parametrin tyyppi |
Käytettävissä olevat vaihtoehdot |
|
Työkalun tyyppi |
Yleiskäyttöinen kolmiurainen jäähdytyspora, syväreikätyyppi (8D), vinot/leikkautuvat reiät erikoistuneet |
|
Työkalun rungon materiaali |
Submikroninen karbidi (HRC60 kulutusta kestävä pohja) |
|
Pinnoitetyyppi |
TiAlN, TiCN, Altin-pohjainen monikerroksinen PVD, pinnoittamaton |
|
Reiän halkaisija |
φ1,2–φ39mm (vakio), suuremmat halkaisijat muokattavissa |
|
Syvyys-halkaisija-suhde (L/D) |
3D, 5D, 8D (syvä reikä), muokattavissa 25D asti |
|
Varren tyyppi |
Suora varsi, Morse-kartio (1–4), BT30/BT50/HSK |
|
Jäähdytysmenetelmä |
Korkeapaineinen sisäinen jäähdytysneste (15–30 MPa), ulkoinen jäähdytysneste |
|
Koneistustarkkuus |
Reiän toleranssi IT9–IT10, pinnan karheus Ra1,6–3,2 μm |
|
Sopivat materiaalit |
Hiiliteräs, seosteräs, ruostumaton teräs, valurauta, titaaniseokset, korkean lämpötilan seokset, muottiteräs, esikarkaistu teräs (HRC40-55) jne. |
Suositellut leikkausparametrit
|
Materiaali |
Leikkausnopeus (Vc) |
Syöte (f) |
Jäähdytysnesteen paine |
|
45# hiiliteräs |
80-150 m/min |
0,10–0,25 mm/kierros |
15-20 MPa |
|
304 ruostumaton teräs |
60–80 m/I |
0,08–0,20 mm/kierros |
20-30 MPa |
|
Harmaa valurauta |
100-160 m/m |
0,15–0,30 mm/kierros |
15-25 MPa |
|
Titaaniseos (TC4) |
30–50 m/I |
0,05–0,15 mm/kierros |
25-30 MPa |
|
Esikarkaistu teräs (HRC45) |
70–90 m/I |
0,08–0,18 mm/kierros |
20-25 MPa |
Huomautuksia
Jos L/D >8D, käytä "kerrosleikkaus + lastuväli -strategiaa".
Käytä suurta kallistuskulmaa tahmeille materiaaleille.
Pidä jäähdytysneste puhtaana, jotta sisäinen kanava ei tukkeudu.
Tyypilliset sovellukset
Autojen valmistus Kolmen uran sisäisellä jäähdytyskovametalliporanterällä työstetään φ10 mm:n 5D-leikkausreiät leikkausnopeudella 80 m/min syöttönopeudella 0,15 mm/kierros. Yhden työkalun käyttöikä ylittää 3 500 reikää, ja reiän poikkeama on säädetty alle 0,02 mm:n sisällä, mikä täyttää täysin tarkkuusasennusvaatimukset.
Energialaitteet 42CrMoV tuulivoiman kääntölaakeri syvät reiät (φ39mm, syvyys 280mm), korkeapaineinen jäähdytysjärjestelmä, leikkausnopeus 135 m/min, syöttö 0,3 mm/kierros, jatkuva lastunpoisto, pintakäsittely Ra1,6 μm.
Muotin valmistus SKD11 muottiteräs 8D syvät reiät, kolmiurainen jäykkä rakenne + tehokas lastunpoisto estää tärinää ja naarmuja, reiän toleranssi ±0,03mm, toissijaista kiillotusta ei tarvita.
Ilmailu Titaaniseoksesta valmistetut osat vinot reiät, korkeapaineinen jäähdytysneste alentaa leikkauslämpötilaa, kolmiurainen keskitysrakenne estää reikien poikkeaman, koneistuksen tehokkuus on kasvanut 40 % verrattuna perinteisiin kaksiuraporaisiin, täyttäen ilmailu- ja avaruusalan tarkkuusstandardit.
Lähetä kysely
Yhteystiedot
-
Osoite
No. 2, No. 21 Mold Road, Daqi Street, Beilun District, Ningbo, Zhejiangin maakunta Kiina
-
Puh
-
Sähköposti
Lähetä projektisi tiedot saadaksesi nopeasti tarjouksen CNC-leikkaustyökaluista, CNC-koneistetuista prototyypeistä ja CNC-venttiililohkoista. Asiantuntijamme optimoivat kustannukset ja aikataulut varmistaakseen sinulle laadukkaan ratkaisun.

Uutissuositukset