Precision Reaming Tools for CNC Hole Finishing
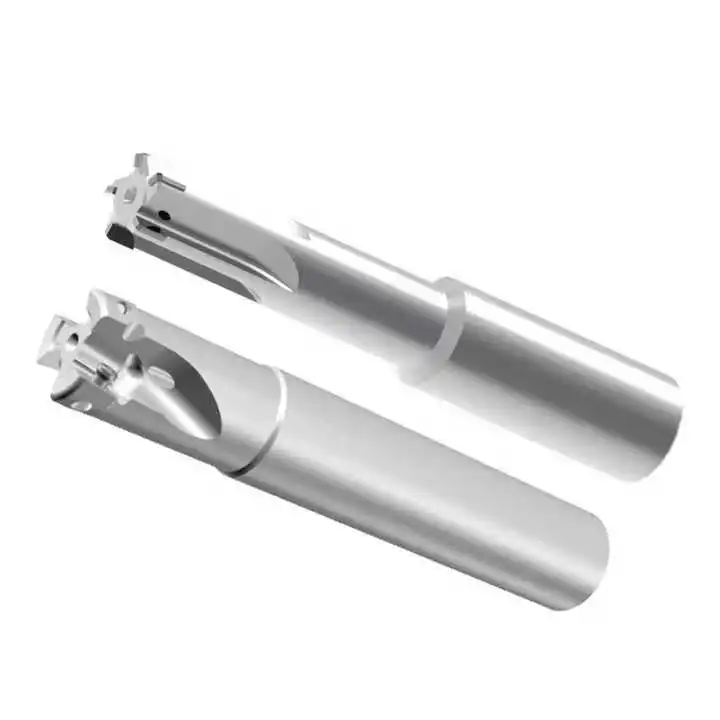
Koneistus- ja metalliteollisuudessa tarkkuus on ensiarvoisen tärkeää. Tarkkojen reiän mittojen, sileän pinnan viimeistelyn ja työkalun pidennetyn käyttöiän saavuttaminen riippuu suurelta osin erikoisleikkaustyökaluista.Kalvin työkalutniillä on ratkaiseva rooli, sillä ne voivat työstää reikiä erittäin pienillä toleransseilla, mikä tekee niistä erityisen sopivia reikien viimeistelyyn. Toisin kuin poraus, kalvaus on tarkkuustyöstöprosessi, joka edelleen jalostaa esiporattuja tai porattuja reikiä tarkan halkaisijan ja erittäin tasaisen pinnan saavuttamiseksi. WDF:llä ammattimaisena leikkaustyökalujen valmistajana Kiinassa on laaja kokemus, ja tuotteemme ovat kansallisesti sertifioituja; voit ostaa luottavaisin mielin!
Kuinka paljon materiaalia Reaming Toolsin tulee poistaa?
Kalvauksen aikana jäljellä olevan materiaalin määrä on ratkaiseva. Hyvien tulosten saavuttamiseksi jätä halkaisijaan 0,1–0,4 mm materiaalivaraa. Kun Reaming Tool toimii, sen ja reiän seinämän välinen rako ei saa olla liian kapea. Siinä tapauksessa se ei varsinaisesti ole "puremista", vaan pikemminkin hankausta ja hiontaa, jolloin itse kalvimesta tulee erittäin terävä ja reiän seinästä tulee karkea ja epätasainen. Päinvastoin, jos rako on liian suuri, kalvaustyökalujen on käytettävä liiallista voimaa, ja jos leikkauspaine on liian korkea, se voi rikkoutua ja reiästä tulee vino ja epätasainen. Siksi sopiva raon koko riippuu leikattavasta materiaalista ja reiän koosta
Mikä on optimaalinen kalvausnopeus ja syöttönopeus?
Hyvän reiän pinnan viimeistelyn saavuttamiseksi kalvausnopeus on yleensä 1/2 - 2/3 saman materiaalin porausnopeudesta. Esimerkiksi vähähiilisen teräksen työstyksessä yleisesti käytetty nopeus on 10-20 SFM. Syöttönopeuden tulee olla positiivinen ja jatkuva, tyypillisesti 2-3 kertaa suurempi kuin samankokoisen poranterän syöttönopeus. Suurempi syöttönopeus auttaa Reaming Toolsia "vetämään" itsensä työkappaleen läpi, mikä johtaa parempaan pintakäsittelyyn. Nokkimissyöttöä ei suositella, koska se aiheuttaa helposti tärinää ja heikentää reiän pintakäsittelyä. Katso aina työkalun valmistajan tiedot saadaksesi tarkimmat tiedot.

- View as

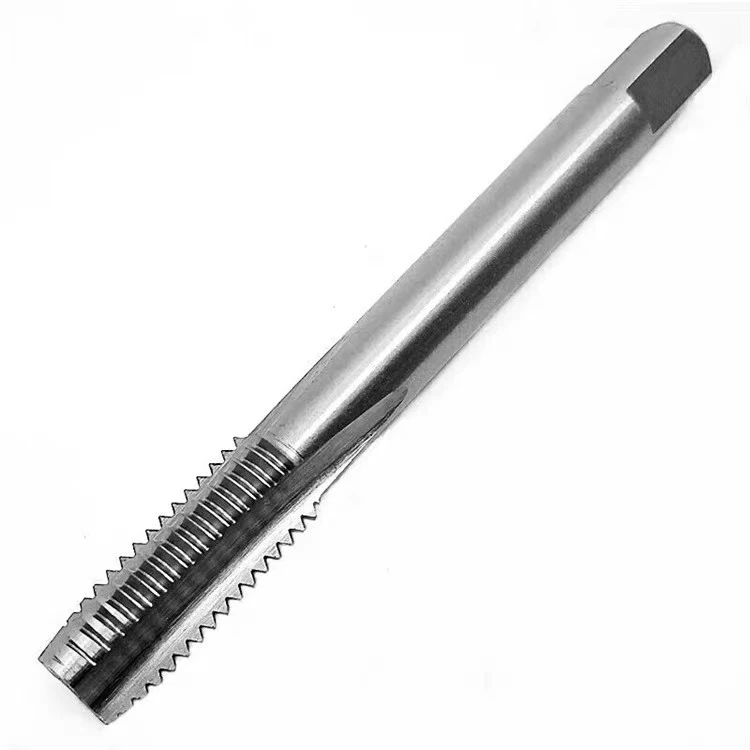
Spiraalihuilu kalvin
WDF:n spiraalihuilukalvikkeita valmistaa korkean teknologian kiinalainen valmistaja, joka on erikoistunut tutkimukseen ja kehitykseen, tuotantoon ja myyntiin. Yli vuosikymmenen kokemuksella tarkkuustyökaluistamme tehdastason kykymme ansiosta voimme toimittaa räätälöityjä ratkaisuja, jotka mahdollistavat nopeamman ja tarkemman reiän tekemisen. WDF on luotettava laadukkaiden ja tehokkaiden työstötyökalujen toimittaja, johon auto-, ilmailu- ja tarkkuuskoneteollisuuden asiakkaat luottavat.

Suora huilu kalvin
WDF:n suorat Flute Reamers valmistaa johtava kiinalainen CNC-työkaluihin erikoistunut valmistaja. Vuosien kokemuksella tehdastason kykymme ja ammattitaitoinen tiimimme takaavat innovatiivisen teknologian ja erinomaisen laadun. Luotettavana toimittajana WDF parantaa jatkuvasti työkalujen tarkkuutta ja suorituskykyä toimittamalla korkealaatuisia ratkaisuja ja erinomaista palvelua vastaamaan asiakkaiden erilaisiin tarpeisiin.

PCD ohjaustangon kalvin
Johtava kiinalainen valmistaja ja toimittaja Wangdefun PCD-terälevyn kaavin yhdistää erittäin kovan monikiteisen timanttileikkausreunan tarkan timanttiterän kanssa, mikä saavuttaa IT5-IT6-toleranssit ja peilimäisen pinnan viimeistelyn Ra0,1-0,4 μm. Suunniteltu erityisesti suurihalkaisijaisten, pitkien ulkonevien reikien koneistamiseen ei-rautametallissa ja komposiittimateriaaleissa, ja se tarjoaa tasaisen tarkkuuden, purseettomat pinnat ja korkean suoritustehon.
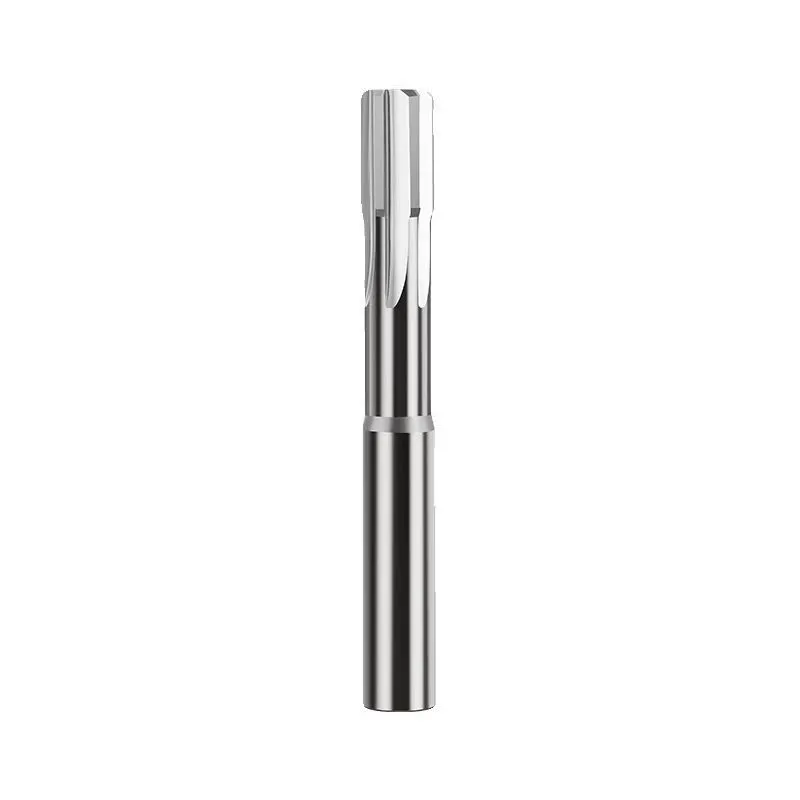
Tehokkaat metalli-keraamiset kalvimet
Wangdefun korkean suorituskyvyn metallikeraamiset kalvimet yhdistävät keraamisen kulutuksenkestävyyden ja metallin sitkeyden takaamaan reiän tarkan viimeistelyn. Luotettuna kiinalaisena valmistajana ja toimittajana tehdastason tuotannossa nämä kalvimet saavuttavat IT6–IT7-toleranssin ja Ra0,2–0,6 μm:n pintakäsittelyn hiiliteräkselle, ruostumattomalle teräkselle, muottiteräkselle, titaanille ja muille. Ihanteellinen auto-, ilmailu- ja muottien valmistukseen, Wangdefu mahdollistaa "kalvauksen hionnan sijaan", mikä säästää aikaa ja varmistaa korkeimmat laatuvaatimukset.
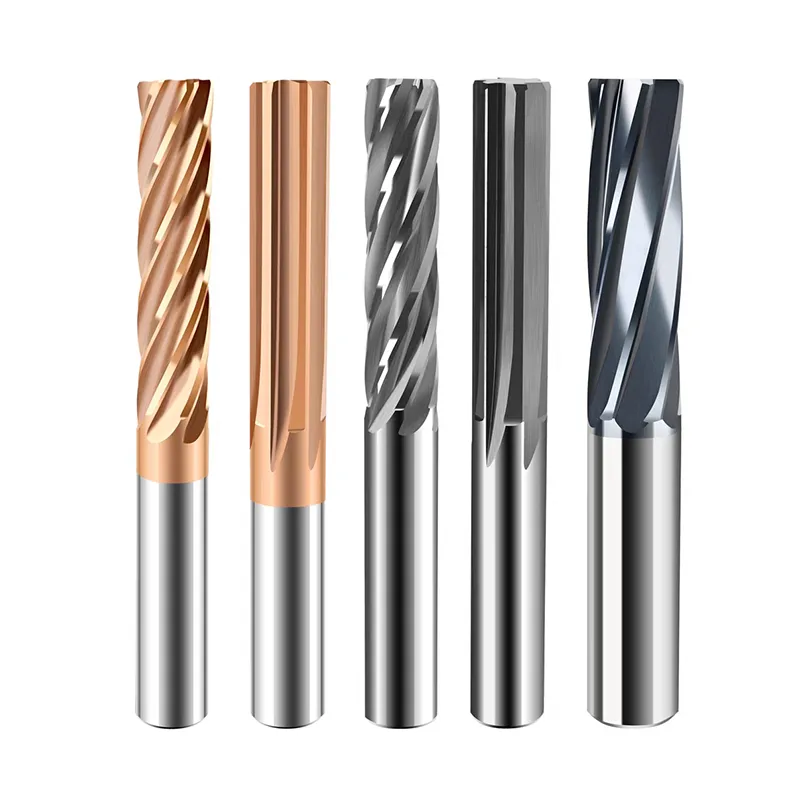
Korkean suorituskyvyn kovametallikalvaimet
Wangdefun korkean suorituskyvyn kovametallikalvimet tarjoavat tarkan reiän koneistuksen auto-, ilmailu- ja korkean teknologian teollisuudelle. Luotettavana kiinalaisena valmistajana ja tehtaana, jolla on täydet tuotantomahdollisuudet, toimitamme kestäviä, tarkkoja ja tasaisesti leikattavia kalvimia. Luotettu insinöörien ja valmistajien toimittaja Wangdefu varmistaa johdonmukaiset toleranssit, paremman tehokkuuden ja pienemmän tuotantoriskin eri materiaaleissa, kuten hiiliteräksessä, ruostumattomassa teräksessä, alumiinissa ja titaaniseoksessa.
Luotettavana Kalvin työkalut valmistajana ja toimittajana Kiinassa meillä on oma tehdas. Jos haluat ostaa korkealaatuisia CNC-tuotteita, ota meihin yhteyttä.